


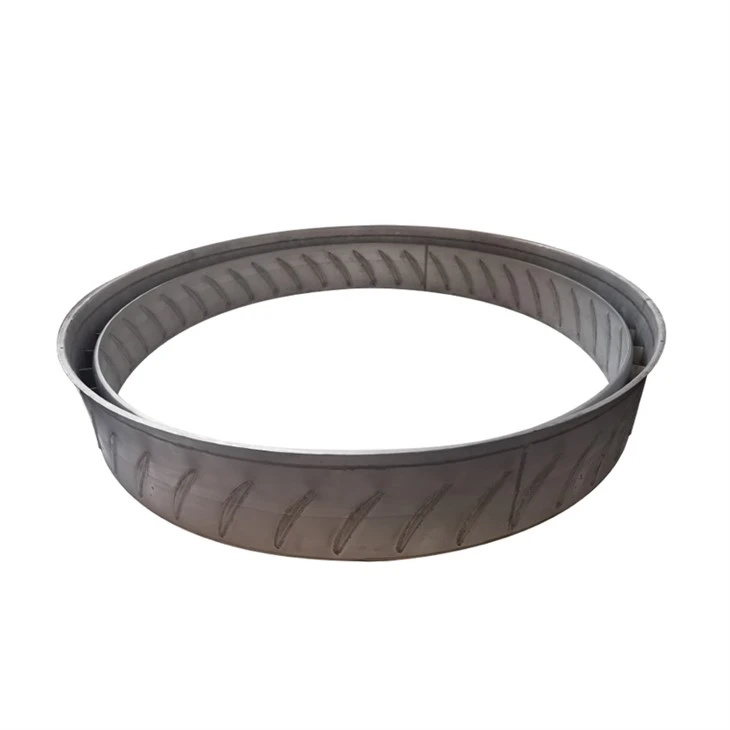
板金表面処理:耐久性と美観の向上
ガスタービン部品:精密板金部品
当社は、要求の厳しい航空エンジンのガスタービン環境で使用する高精度の板金部品の設計と製造を専門としています。当社は最先端のテクノロジーと特殊なプロセスを使用して、最も厳しい品質と性能基準を満たすコンポーネントを提供します。当社の専門知識は、最初の設計と材料の選択から最終検査と納品に至るまで、製造プロセス全体をカバーしています。
当社は、燃焼室のブッシュおよびコンポーネント、ケーシングコンポーネント、吸気および排気コンポーネント、熱シールド、配管コンポーネント、およびさまざまなブラケットおよび取り付けマウントを含むがこれらに限定されない、ガスタービンエンジン用の重要な精密板金コンポーネントを幅広く製造しています。これらのコンポーネントは、非常に高い温度、圧力、腐食環境に耐えるように設計されています。当社の能力は複雑な形状や厳しい公差にも対応し、最適な空力性能と構造的完全性を保証します。
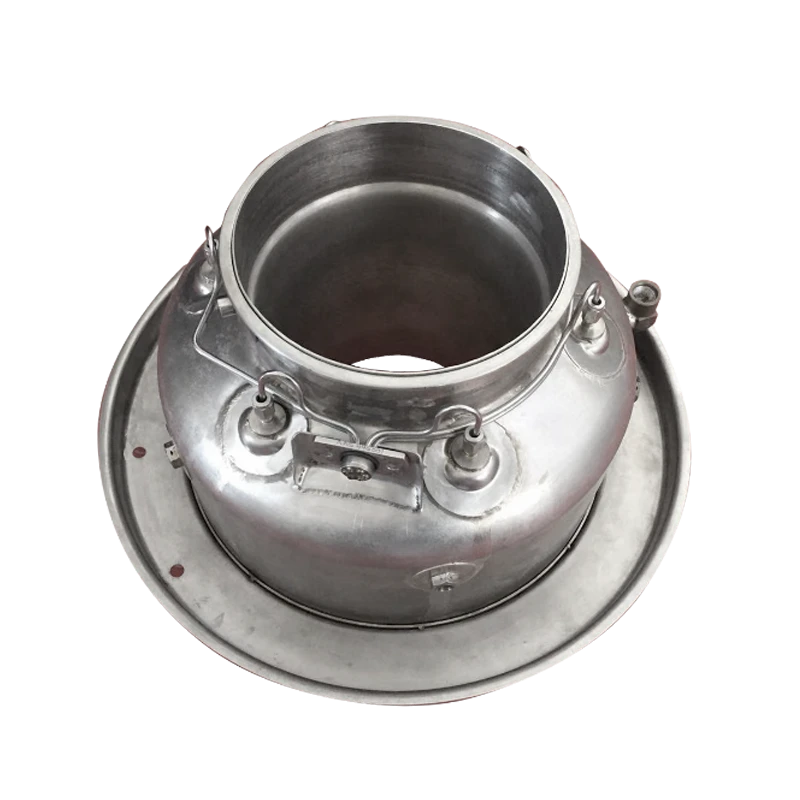
当社の最先端の工場では、最高の品質と精度を保証するために高度な製造プロセスが採用されています。これらのプロセスには、複雑な形状と正確な公差のレーザー切断が含まれます。複雑な幾何学的形状を効率的に製造するための CNC スタンピングおよびフォーミング。また、ロボット溶接により、高品質で再現性の高い溶接が可能になります。後処理には、耐疲労性を向上させるためのショットピーニングや、耐食性を高めるための保護コーティングなどの表面処理が含まれます。厳格な航空宇宙規格への準拠を保証するために、あらゆる段階で厳格な品質管理チェックが実施されます。
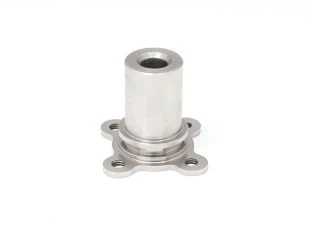
要求の厳しいガスタービン環境で性能を達成するには、材料の選択が重要です。当社では、高温強度 (インコネル、ワスパロイ、ヘインズ合金)、耐食性 (ステンレス鋼、チタン合金)、耐疲労性などの特定の特性に合わせて選択された一連の高性能合金を使用しています。材料の選択は、各コンポーネントの特定の用途と動作条件に常に適応されます。私たちはお客様と緊密に連携して、各プロジェクトに最適な材料を決定します。
第5項:動作環境とメリット

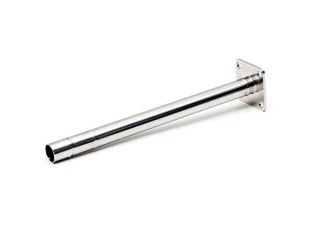

当社の精密板金コンポーネントは、高温 (多くの場合 1000 度を超える)、高圧、腐食性ガスへの曝露など、航空エンジンのガス タービンの極限条件で動作するように設計されています。当社のコンポーネントの利点は次のとおりです。優れた強度対重量比。正確な公差により空力性能が向上。耐久性と耐用年数が向上。熱疲労や耐腐食性も向上します。これにより、エンジン効率が向上し、メンテナンスコストが削減され、顧客の安全性が向上します。
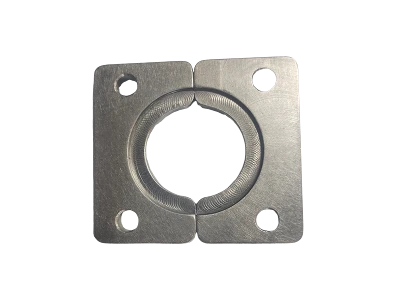
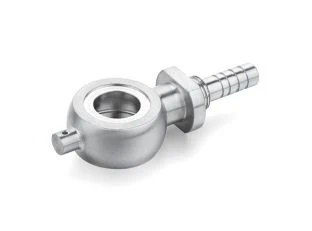
当社は、航空宇宙産業に最高品質の精密板金部品を提供することに尽力しています。材料選択、高度な製造プロセス、および厳格な品質管理における当社の専門知識により、お客様は最も困難なガスタービン用途のニーズを満たすコンポーネントを確実にお届けします。お客様の具体的なニーズや、最適なエンジン性能の達成をどのように支援できるかについては、お問い合わせください。
|
パラメータのカテゴリ |
パラメータ名 |
パラメータの範囲 |
|
密度(ρ) |
7.8 g/cm3 - 8.5 g/cm3 |
|
|
融点 (Tm) |
1250 度 - 1400 度 |
|
|
降伏強さ(σy) |
350MPa- 950MPa |
|
|
極限引張強さ(σb) |
600MPa- 1300MPa |
|
|
伸び(A) |
20% - 40% |
|
|
硬度(HV) |
180 HV - 350 HV |
|
|
熱伝導率(λ) |
10 W/(m·K) - 18 W/(m·K) |
|
|
熱膨張係数 ( ) |
11 × 10^-6 K^-1 - 15 × 10^-6 K^-1 |
|
|
弾性率(E) |
190 GPa - 210 GPa |
|
|
寸法許容差 |
厚さ(t) |
{{0}.1 mm - 5.0 mm |
|
幅(w) |
10 mm - 1000 mm |
|
|
長さ (l) |
100 mm - 6000 mm |
|
|
平面度 |
±{{0}.1 mm/m ~ ±0.5 mm/m |
|
|
真直度 |
±{{0}.1 mm/m ~ ±0.5 mm/m |
|
|
平行度 |
±{{0}}.1 mm ~ ±0.5 mm |
|
|
直角度 |
±{{0}.1度~±0.5度 |
|
|
フィレット半径(R) |
0.5 mm - 10 mm |
|
|
表面処理 |
表面粗さ(Ra) |
0.1 μm - 3.2 μm |
|
表面処理方法 |
化学的不動態化、電気化学的研磨、サンドブラスト、レーザー洗浄、陽極酸化 |
|
|
溶接性能 |
溶接方法 |
TIG溶接、MIG溶接、レーザー溶接 |
|
溶接継手の強度 |
母材強度の90%以上 |
|
|
溶接歪み |
0.5 mm/m 以下 |
|
|
熱処理 |
溶体化熱処理温度 |
1050 度 - 1150 度 |
|
溶体化熱処理保持時間 |
1 h - 4 h |
|
|
溶体化熱処理冷却法 |
水冷または空冷 |
|
|
時効処理温度 |
700 度 - 900 度 |
|
|
時効処理保持時間 |
2 h - 8 h |
|
|
時効処理冷却方法 |
空冷 |
|
|
耐食性 |
耐酸性 |
pH 0 - 7 |
|
耐アルカリ性 |
pH 7 - 14 |
|
|
塩水噴霧耐食性 |
1000時間以上 |
|
|
機械的性質 |
疲労強度 |
200MPa- 600MPa |
|
クリープ強度 |
100MPa- 400MPa |
|
|
衝撃靱性 |
100 J - 300 J |
|
|
環境適応力 |
動作温度 |
-200 度 - 800 度 |
|
最高使用温度 |
1000 度 - 1200 度 |
|
|
応用分野 |
応用分野 |
航空宇宙、石油化学、電力産業、自動車 |
|
燃焼室ライナー/火炎管製品名 |
ガスケット、フランジ、シールおよびその他の超合金板金部品 |
|
許容範囲 |
CNC機械加工±{{0}}.001mm/鋳造±0.1mm |
|
原産地 |
中国山東省青島 |
|
加工クラフト |
砂型鋳造/ロストワックス鋳造/インベストメント鋳造/真空鋳造/鍛造/CNC機械加工/など |
|
表面処理 |
お客様のご要望に応じて、さまざまな表面処理やコーティングを製造し、カスタマイズすることができます。 |
|
タイプ |
OEM;カスタマイズされた |
|
認証 |
ISO9001:2015認証、UL認証、GE、SGS、TUVなど |
|
パッキング |
カートン/木箱 |
|
検査 |
1.社内の鋳造工場:重要な寸法の全数検査;見た目は100%。 |
|
2.ご要望に応じて第三者検査も可能です。 |
|
|
3.オプションのX線検出 |
|
|
4.蛍光検出 |
|
|
サービス |
図面カスタム |
|
主に試験施設 |
分光計、三次元測定機、引張試験機、衝撃試験機、硬さ試験機、X線、塩水噴霧試験箱、空気圧検出器、UV |
|
品質保証 |
2年 |
|
特徴と利点 |
1.高い加工精度、平面度は0.001mm以内 |
|
2.仕上げ外観が高く、加工後の表面粗さはRa0.6の滑らかな仕上がりです。 |
|
|
3.加工精度が高く、継ぎ目のない組立構造です。 |
|
|
4.滑らかな外観、耐食性。 |
|
|
5.144時間の塩水噴霧テストに合格。 |
|
|
標準 |
ISO、DIN、AISI、ASTM、BS、JISなど |
|
GB/T 14992 GJB 5512.1 HB 7763 HB/Z 140 |
|
|
支払い |
L/C、D/A、D/P、T/T、ウェスタンユニオン、マネーグラム |
|
使用機材 |
|
|
CAD/CAM設備 |
焼鈍炉 |
|
精密鋳造設備 |
サンドブラスト装置 |
|
砂型鋳造装置 |
電気めっき装置 |
|
紡績機 |
X線検査装置 |
|
油圧成形機 |
超音波検査装置 |
|
アルゴンアーク溶接(TIG)装置 |
三次元測定機(CMM) |
|
ミグ(MIG/MAG)装置 |
引張試験機 |
|
レーザー溶接装置、CNC旋盤 |
|
人気ラベル: 板金表面処理: 耐久性と美観の向上、中国板金表面処理: 耐久性と美観の向上メーカー、サプライヤー、工場
あなたはおそらくそれも好きでしょう


お問い合わせを送る